

从电网取用的每一瓦,都算在熔化钢的水中
一、方案概要
本方案为 0.25 t/炉钢熔炼用 IGBT 串联中频感应熔炼电炉成套装备:炉体与液压倾动、IGBT 串联中频电源、料斗加料与除尘、闭路软水冷却、智能测控一体交付。适用碳钢、合金钢、铸钢与不锈钢熔炼;同一炉壳换配频段与线圈后可覆盖铜、镍基熔炼工况,与本公司铜电解/锌电解整流所同源供电件,电气接口与备件体系全厂统一。
项目 | 内容 |
炉容量 | 装料 0.25 t/炉,出钢约 0.2 t,小时输出 0.3~0.4 t,20 h 班制日产 6~8 t |
电源制式 | IGBT 串联逆变中频电源,额定输出功率 500 kW 档,工作频率 1000~2500 Hz 自动跟踪;建议专用变压器 ≥630 kVA |
适用钢种 | 碳素结构钢/低合金钢/铸钢/不锈钢;炉衬酸碱性按钢种与炉料硫磷水平选定 |
炉衬 | 碱性(镁砂/石英砂)或酸性捣打炉衬,烧结曲线随炉交付,寿命 300~600 炉档 |
公用接口 | 闭路软水 15~20 m3/h(线圈/电容/变压器三分路);压缩空气 0.6~0.8 MPa;除尘随炉配 |
交付范围 | 基础与电气条件图先随报价给→供货安装→炉衬烧结与首炉陪产→72 h 连续作业→按钢种性能考核(电耗与产能写入合同)→十年备件清单 |
二、系统流程
图 2-1 上排为冶金链(备料—加料—熔化—调整—控温—出钢—铸型),中排为电气链(电网—12 脉动整流—直流电抗—IGBT 串联逆变—中频变压器—水冷线圈),下排为辅系统——三链一图,机械、电气与工艺接口一次看全。
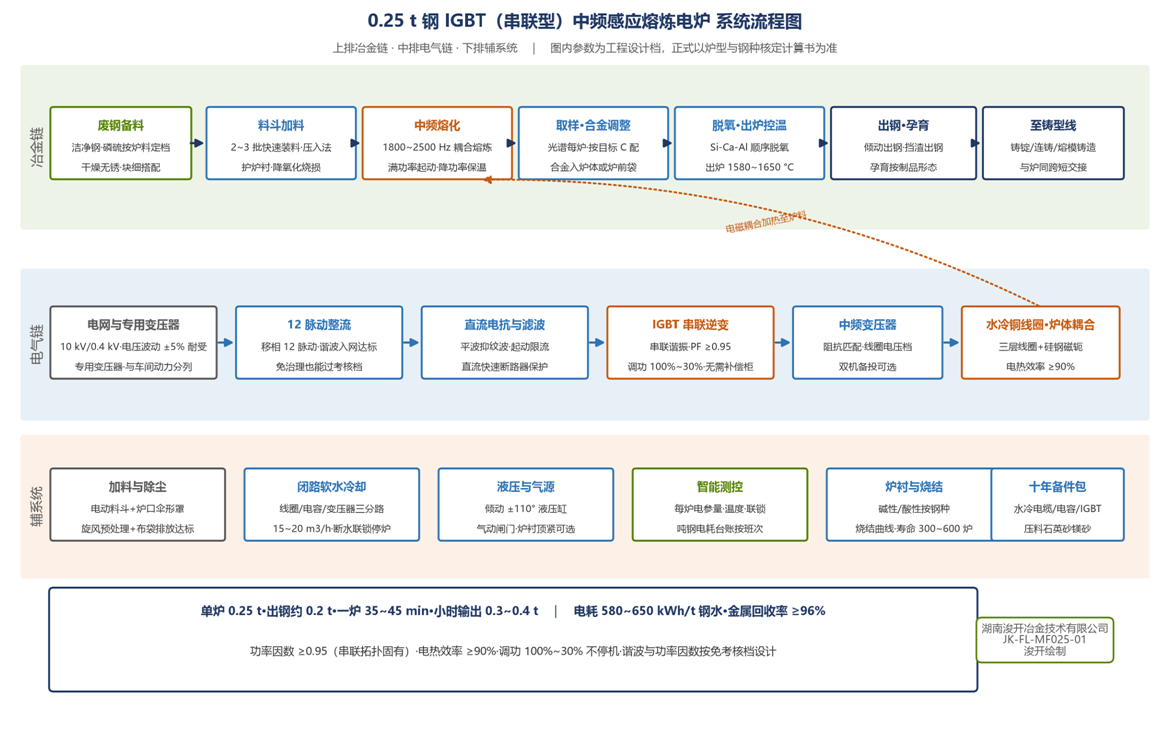
图 2-1 0.25 t IGBT 串联中频感应熔炼炉系统流程图 · 湖南浚开冶金绘制 JK-FL-MF025-01
三个关键控制点:① 炉料定上限——感应炉不做氧化精炼,磷硫只能靠炉料控制:按化验单建立炉料搭配台账,这本账随炉移交,不回避也不神话;② 起熔与功率分级——满功率快速穿桥+降功率保温防炉衬过热,串联拓扑 100%~30% 不停机调功,炉衬烧结曲线与首炉装料制度是工艺包核心;③ 电耗账即竞争力——串联功率因数 ≥0.95 免无功补偿、12 脉动谐波免考核档,吨钢电耗 580~650 kWh/t 按炉按班计量,考核时就写这一行。
三、炉体与机械结构
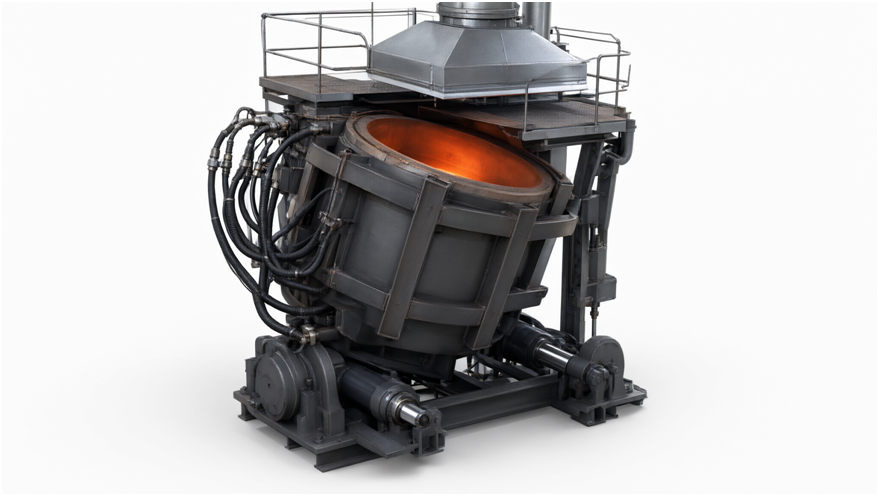
图 3-1 0.25 t 液压倾动式中频感应熔炼炉(浚开三维渲染示意)
部件 | 技术说明 |
炉壳与磁轭 | 钢壳圆筒炉型,外置硅钢磁轭约束漏磁、抬升电效率并保护炉壳;磁轭分段拆装,检修不换轭 |
感应线圈 | 三层密绕紫铜管+水浸绝缘工艺,线圈内径按炉衬厚度与钢种定档;线圈压紧与补紧制度随炉交付 |
倾动机构 | 液压双缸倾动 ±110°,出钢口随动限速;倾动到位双行程开关+机械挡块双保护,断电自锁 |
炉口与加料 | 炉口伞形集尘罩与气动闸门,配电动料斗压入式加料;加料分批制度按"桥接防护—快速成池"编排 |
炉衬 | 碱性/酸性捣打料按钢种选定,炉衬顶紧装置可选(延长寿命档);烧结曲线分五段(预热—烧结—保温—冷却) |
四、IGBT 串联中频电源
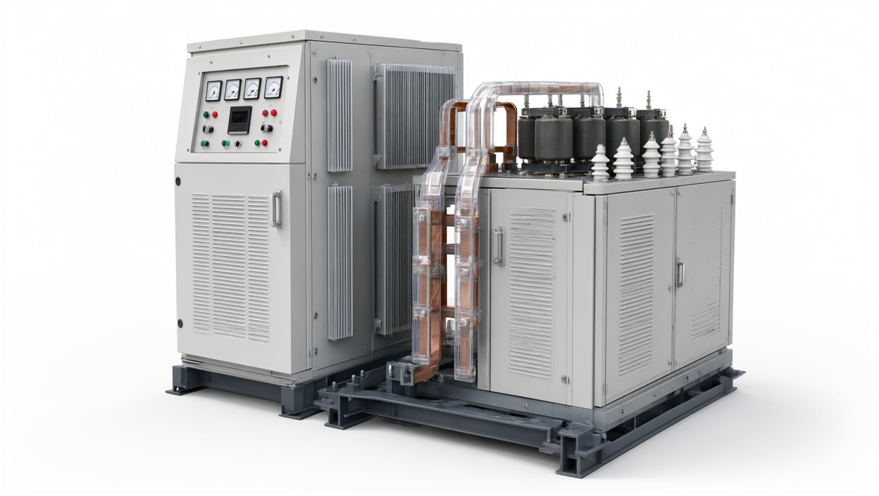
图 4-1 IGBT 串联逆变中频电源柜组(浚开三维渲染示意)
整流侧 12 脉动移相方案把入网谐波压到免考核档;直流电抗平波与直流快速断路器构成起动与短路两级防线;逆变侧 IGBT 串联谐振拓扑——负载等效为阻性,功率因数 ≥0.95,无需另配补偿电容器组,调功 100%~30% 连续不停机,起熔满功率、保温降功率都在同一制度内完成。
可靠性配置:IGBT 模块与中频电容按过裕度选型,水冷电缆与线圈水路分路计量;断水、过温、过流、失谐四类联锁直达停炉回路;测控柜按"每炉一屏"记录电压电流频率功率与电耗,吨钢电耗台账自动生成——这台电源不只是耗能设备,它自带电表读数员。
五、配套系统
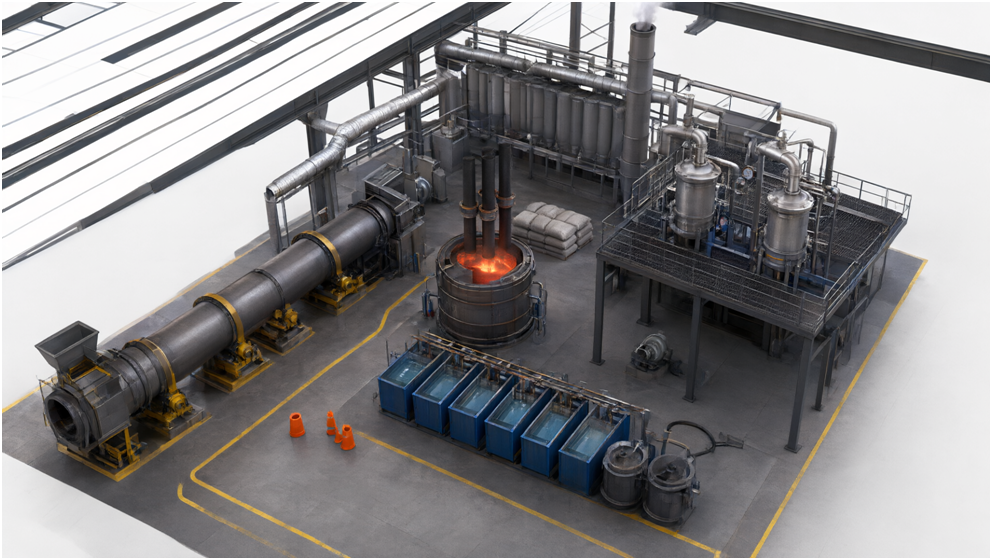
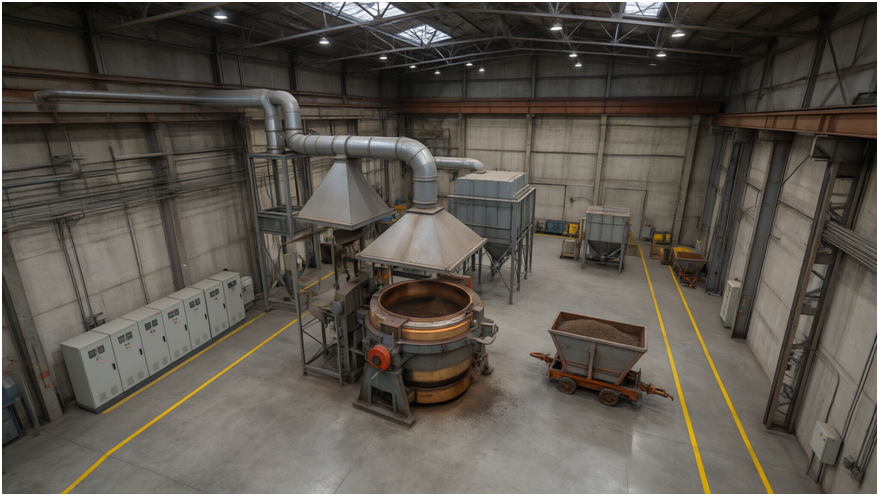
图 5-1 熔炼跨成套布置(炉·料斗·除尘·电源柜,浚开三维渲染示意)
· 加料与除尘:电动料斗+炉口伞形罩,旋风预处理+布袋末级,排放按属地限值设计,在线监测接口预留;
· 闭路软水冷却:线圈/电容/变压器三分路,流量温度双监测,断水联锁 0.5 s 内停逆变;配软水装置与膨胀水箱,车间零外排;
· 液压与气源:倾动液压站与气动闸门共用气源,油温与蓄能器双监控,应急手动泵保证"断电也能倒钢";
· 计量与化验:炉前光谱取样制度与配料台账模板随工艺包交付;铸型线交接(铸锭/连铸/熔模)按客户现有或新建方案衔接。
六、主要技术指标
指标 | 设计档 | 备注 |
单炉出钢量 | 约 0.2 t | 装料 0.25 t/炉 |
炉时 | 35~45 min | 碳钢结构档 |
小时输出 | 0.3~0.4 t/h | 钢种与冷料比修正 |
吨钢电耗(熔化) | 580~650 kWh/t | 考核指标写入合同 |
功率因数 | ≥0.95 | 串联拓扑固有·免补偿 |
电热效率 | ≥90% | 磁轭+线圈耦合优化 |
调功范围 | 100%~30% | 不停机连续调功 |
金属回收率 | ≥96% | 含烧损与残钢 |
炉衬寿命 | 300~600 炉 | 按钢种与烧结制度 |
出炉温控 | ±10 °C | 红外+热电偶双测 |
口径声明:以上参数为工程估算级(±20%),以炉型核定计算书、钢种与炉料条件及双方技术协议为准;电耗与产能按 72 h 考核实测写入验收文件。
七、供货与安装调试
· 供货清单:炉体成套(含线圈磁轭倾动)+电源柜组+料斗与除尘+冷却撬+测控柜,散件与十年备件同箱单;
· 基础与电气条件图先随报价交付——土建和变压器不等到货才动身,报价阶段就把"能不能装"回答清楚;
· 安装调试:炉衬捣打与五段烧结全程陪产,首炉起熔制度现场标定;72 h 连续作业后按钢种性能考核(电耗、产能、成分命中率);
· 培训与移交:操作/电气/炉衬三岗培训,安全联锁与吨钢电耗账两套制度随炉移交;最快 45 天供货、30 天安装调试(以合同为准)。
八、安全与环保
· 水、电、钢三线独立联锁:断水停逆变、漏炉检测声光、倾动双保护与断电自锁,应急手动倒钢演练入培训必修;
· 除尘系统按钢熔炼烟尘特性选布袋滤料,排放浓度在线监测支持属地联网;噪声源(风机/电抗器)隔振与隔声处理;
· 冷却水全闭路零外排;炉衬拆换料按一般固废管理,残钢与渣料回收台账并入金属平衡表。