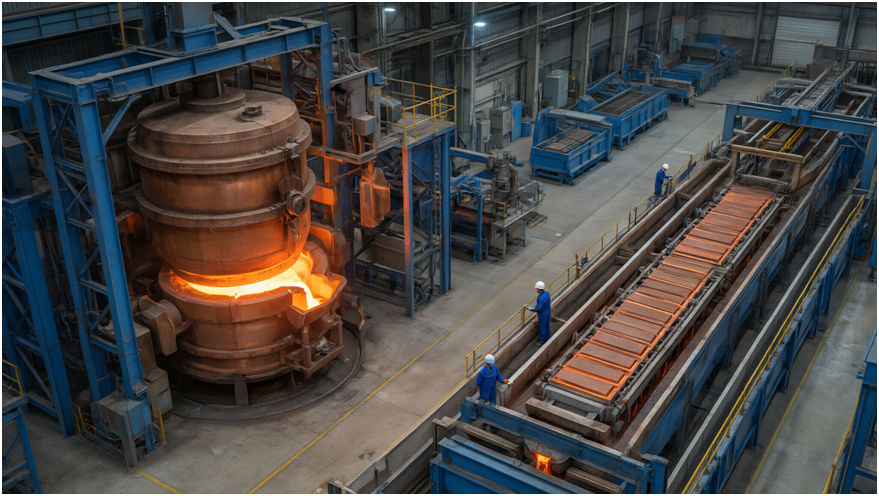


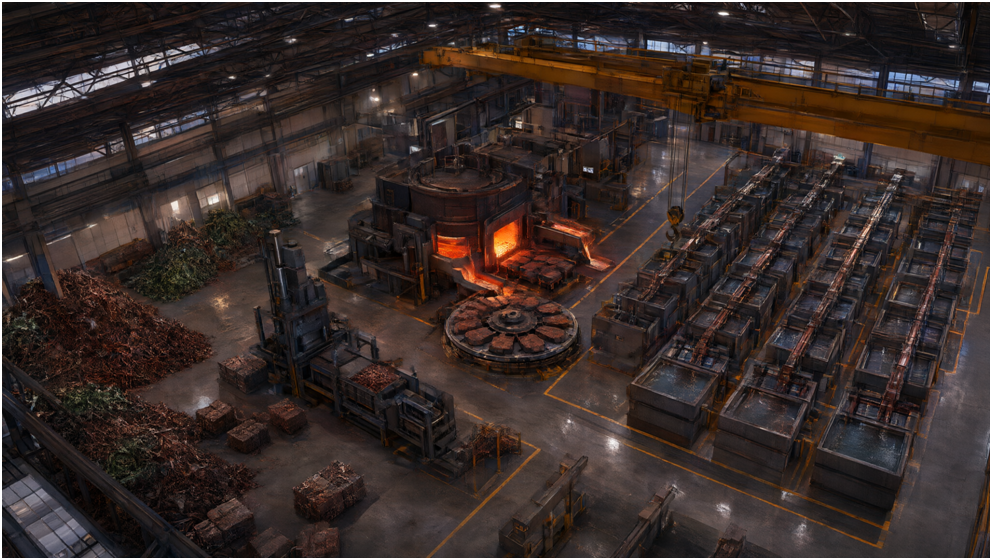
从废料场到阴极铜,一条线交付
一、方案概要
本方案面向废杂铜、黑铜与含铜二次物料的再生利用工程,提供"预处理—火法熔炼—电解精炼—贵金属回收"整线技术包与成套装备。公司系具备矿产开采资质与冶金工程总承包资质的生产型企业:电解槽、极板、剥片机组、铸造机组、整流配电等核心装备自主制造,原料分级制度与炉型配比一张图交付。
| 项目 | 内容 |
| 适用物料 | 1#/2# 废铜与光亮铜线、绞线破碎料、黄铜杂料、黑铜/泡铜、废阳极块、含铜尘泥(含锌粉尘分线管理) |
| 工艺制式 | 制式 A 净料直装线(分拣后低杂料直接进炉);制式 B 复杂料线(破碎分选+干燥+配料入炉);两制式共用熔炼—浇铸—电解主体,按入厂检验单分级定案 |
| 产品 | A 级阴极铜 Cu≥99.99%(Fe/Mn/Ni 与四杂质联控);副产阳极泥金、银、硒、碲按合同计价交付 |
| 产能档 | 废铜处理 10 / 20 / 50 / 100 kt/a;3~5 kt/a 小型成套炉型亦可选 |
| 交付范围 | 入厂检验与配斗制度→试验熔炼(炉试定档)→工艺包与设计→设备制造供货→安装调试→72/168 h 达产考核(指标写入合同)→十年备件清单 |
二、工艺流程
全流程见图 2-1:图内直接标注各工序控制参数(工程估算级),正式设计以入厂检验与试验熔炼(炉试)标定后写入技术协议。
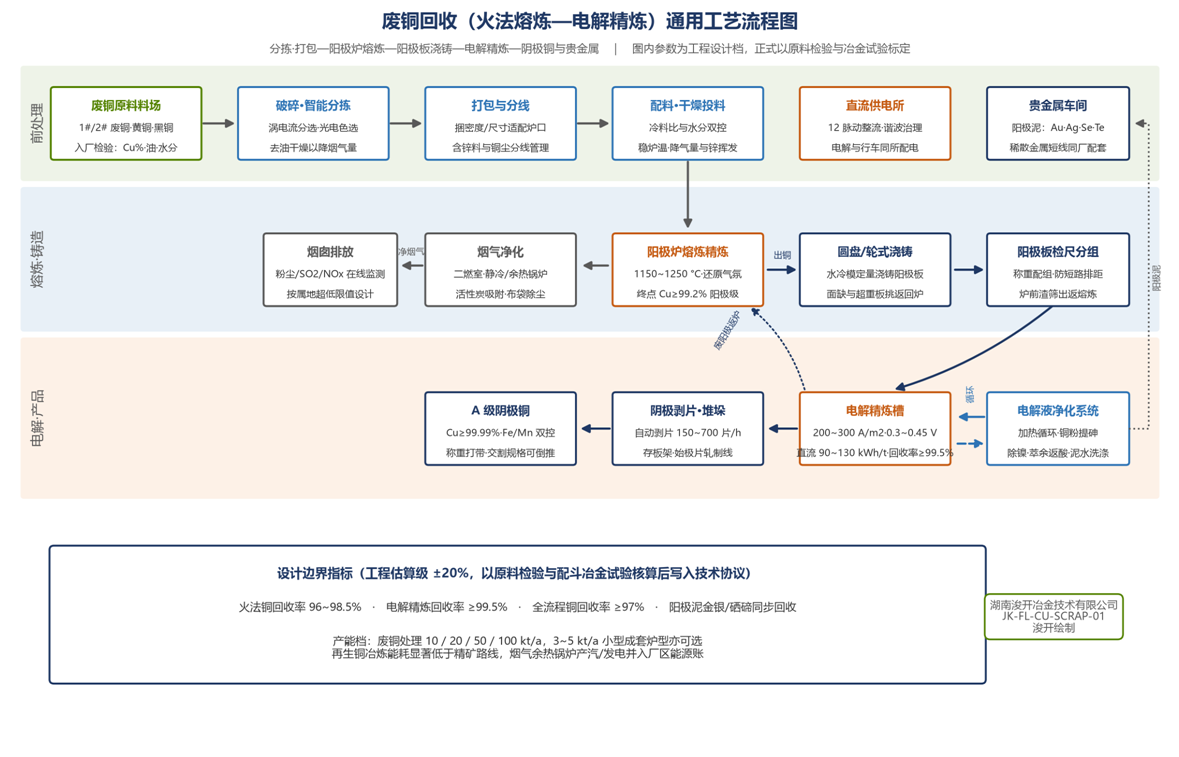
图 2-1 废铜回收(火法熔炼—电解精炼)通用工艺流程图 · 湖南浚开冶金绘制 JK-FL-CU-SCRAP-01
三个关键控制点:
① 入厂分级与配料先行——水分、油污、含锌量三变量决定烟气量与锌 haze 强度,配斗单与投料制度先于炉型谈判定案,避免"一炉吃百家料";
② 炉端控制——阳极级终点(Cu≥99.2% 与氧含量曲线双判),过氧化与过还原都直接抬升电解槽泥量与电耗;
③ 电解液四杂质管理——As/Sb/Bi/Fe 在线管控与加热循环净化联动,保住 A 级率与 90~130 kWh/t 的电耗档。
三、车间布置与主要装备
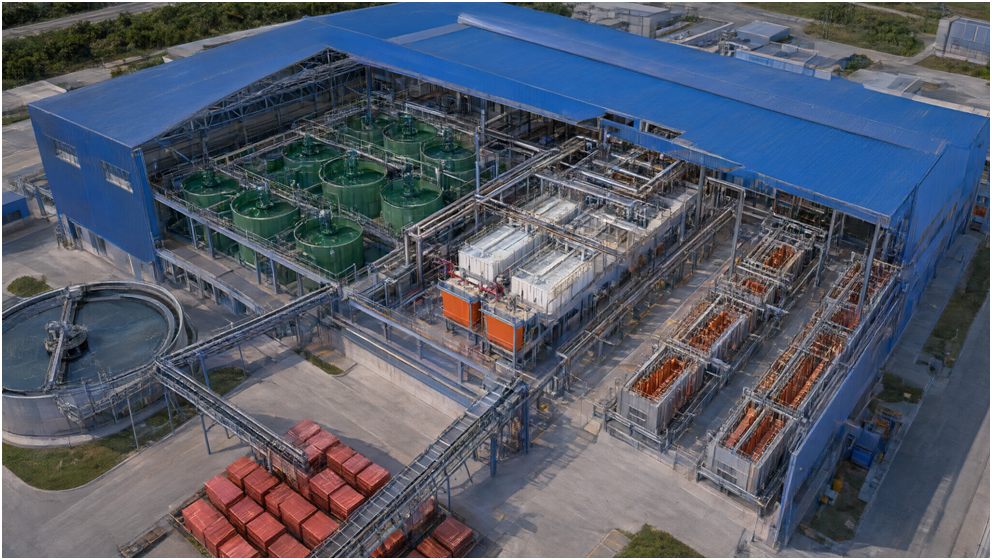
推荐"预处理—熔炼铸造—电解精炼"三跨集成于主厂房、贵金属短线与整流所独立成间的布置制式:防腐地坪、集中收尘与导排、烟气治理与余热回收同区布置,现场形象与运维条件显著优于分散式旧厂区。
图 3-1 废铜回收主厂房鸟瞰(浚开绘制示意,不指向特定项目)
| 跨别 | 主要装备(自主制造★) | 布置要点 |
| 预处理跨 | 破碎分选线、液压打包机、干燥与配料仓 | 料场分格待检、洁净区封闭负压防扬尘;水分样先行 |
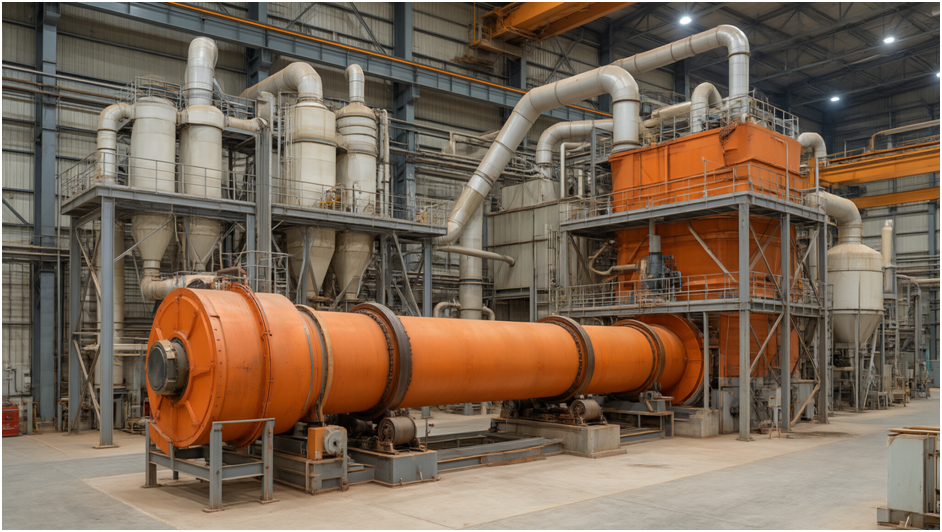
| 熔炼铸造跨 | 阳极炉、圆盘/轮式浇铸机★、加料与出铜跨间、烟气净化撬 | 炉—浇铸同跨吊装;含锌粉尘分线堆存;二燃室与布袋区独立围栏 |
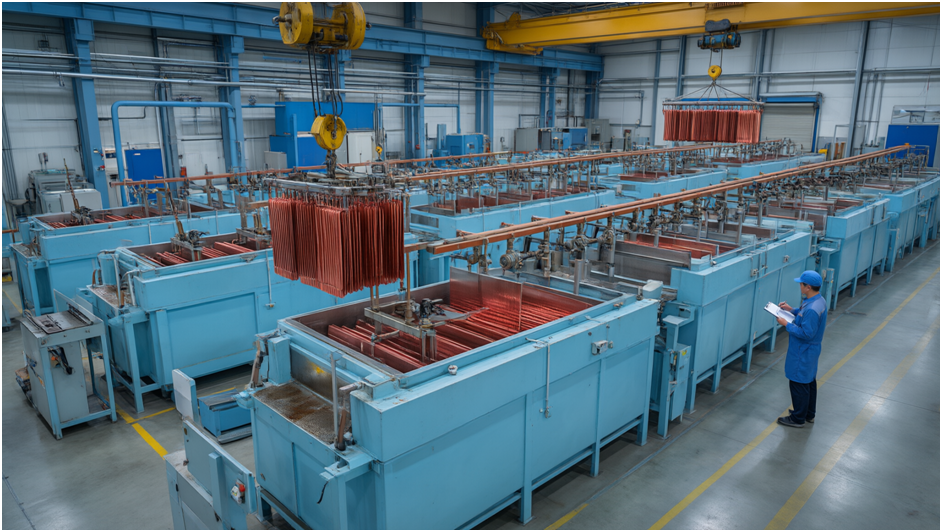
| 电解跨 | 聚合物混凝土电解槽★、阳极板组/阴极★、多功能天车★、剥片机组★、电解液净化系统 | 槽列与母线同轴布置降电压损失;酸雾集排;存板架与始极片线同端布置 |
| 独立间 | 整流所★(12 脉动+谐波治理)、贵金属车间(阳极泥金银硒碲) | 整流与电解同负荷中心邻近布置;贵金属短线按阳极泥量分期上 |
四、主要设备与技术说明
本章按"预处理—熔炼铸造—电解精炼—环保供电"四段列出主要设备,图均为浚开三维渲染示意。标注★者为本公司自主制造产品;技术参数为工程设计档,正式以技术协议为准。
4.1 预处理段
废铜智能分拣与打包生产线 图 4-1
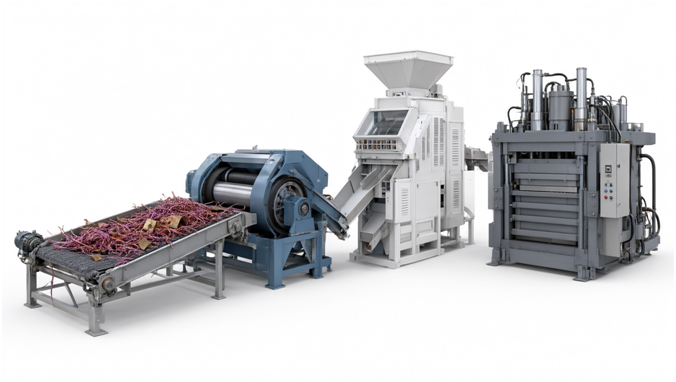
破碎—磁选—涡电流—光电色选四段组合,铜铝塑一键分级;液压打包机的捆型尺寸与密度按炉口和加料篮反推配置,杜绝"打包漂亮、化炉卡口"。脱油干燥单元直接削减烟气量与二噁英前驱物——净料走直装线、杂料进分选线,两条进料制度按入厂检验单自动归位。
4.2 熔炼与铸造段
浅池式阳极炉(废铜熔炼精炼) 图 4-2
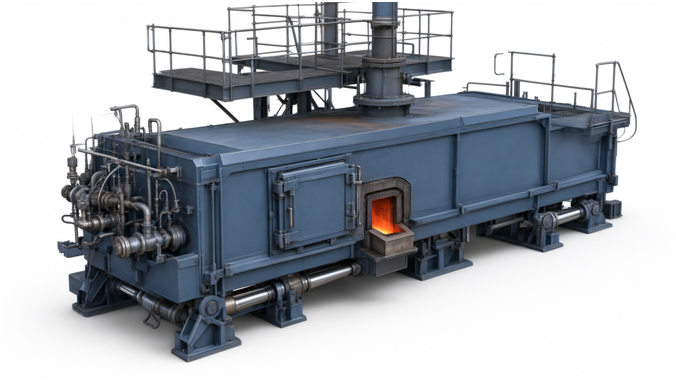
炉温 1150~1250 °C 档,燃气/发生炉气多烧嘴布置,炉门与倾动机构适配大块废铜装料;精炼终点按阳极级 Cu≥99.2% 与氧含量曲线双判,防过氧化烧损与过还原反复。炉衬寿命、单位燃耗写入验收;高锌杂料与铜尘配竖炉/转炉式独立配料线,从源头压住锌 haze 与布袋负荷。
阳极板轮式浇铸机组★ 图 4-3
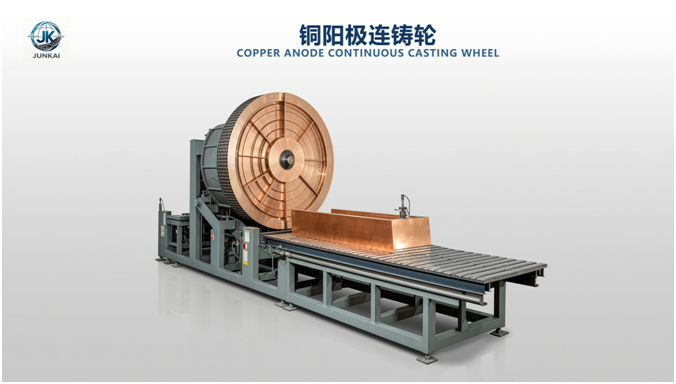
多模腔旋转浇铸,水冷模与定量流口控制单板重量偏差,板面缺省按电解排距校核;铸—检—挑连线,超重与面缺板就地挑出返炉。机组节拍与阳极炉出铜节奏对齐设计,避免"炉等机组"的隐性烧损。
圆盘式阳极板铸造机(大产能档)★ 图 4-4
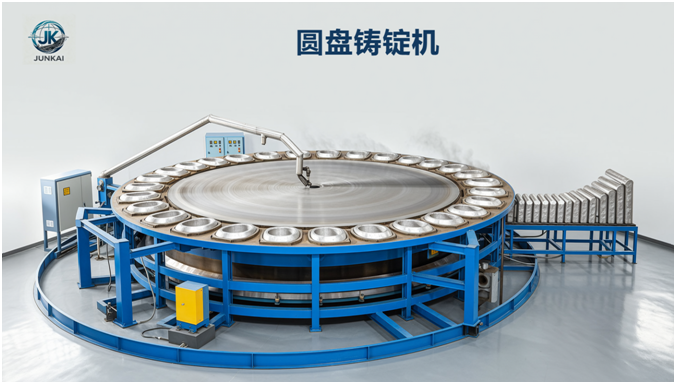
圆盘模腔数按产能分档,与轮式机组同源接口——同一套模具管理、同一套检尺标准;大产能线圆盘优先,检修窗口内单盘离线不影响主线。铸造区收尘与铸锭表面质量、单重公差双指标验收。
4.3 电解精炼段
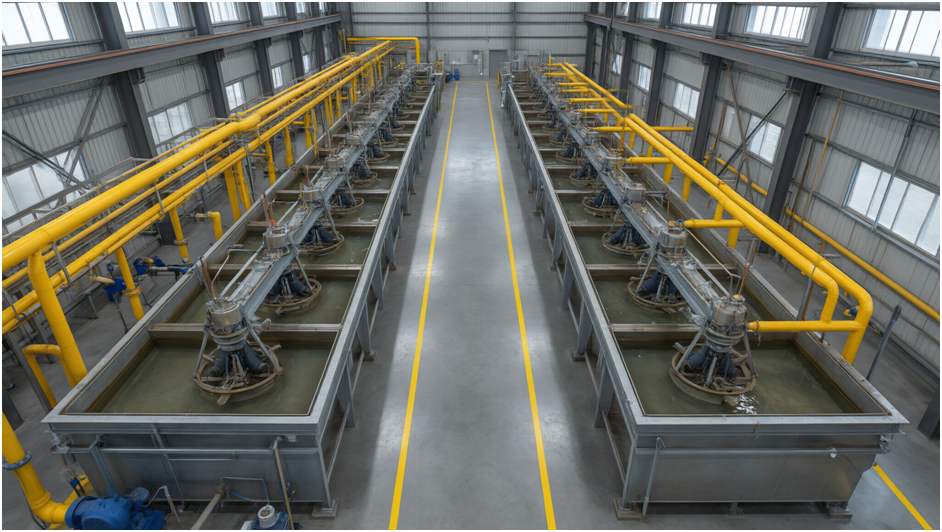
聚合物混凝土电解槽(精炼档)★ 图 4-5
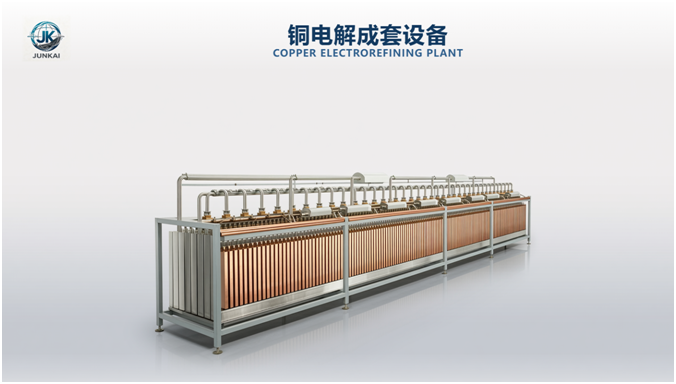
整体浇筑槽体,抗折 22 MPa/抗压 114 MPa 级材料体系,进液/出液/排气/观测四口一体预埋;精炼工况重点校核阳极板组装载间距、母线接触压降与短路检测接口,10~450 槽规格族与产能线型联动。十年总拥有成本仅为水泥槽的 55%~70%。
电解多功能天车机组★ 图 4-6
换极/换阴极、短路检测、清捞三用同车布置,吊具按阳极板组与阴极板束双制式配置;作业循环(换极周期与阴极抽数)与剥片机组节拍、天车台数一体化排程,防止"天车等槽、槽等天车"。
阴极系统(始极片/不锈钢永久阴极)★ 图 4-7
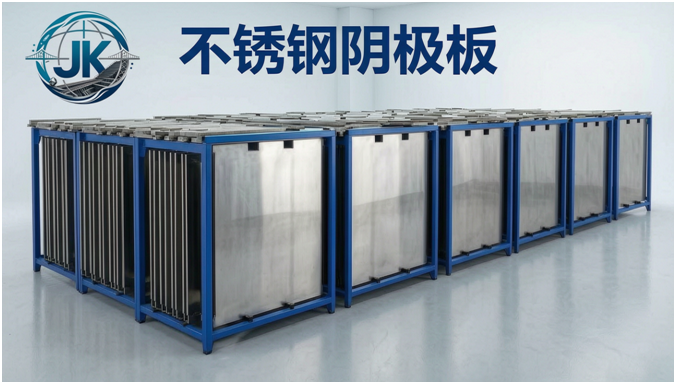
始极片轧制成形线与不锈钢永久阴极双路线:边部加强、板面粗糙度决定剥片质量与板面寿命,存放与运输专用架防变形。"始极片 vs 永久阴极"按十年费用净现值对比随方案出示后定路线,杂料占比高、断板风险大的工况优先给冗余建议。
阴极剥片机组★ 图 4-8
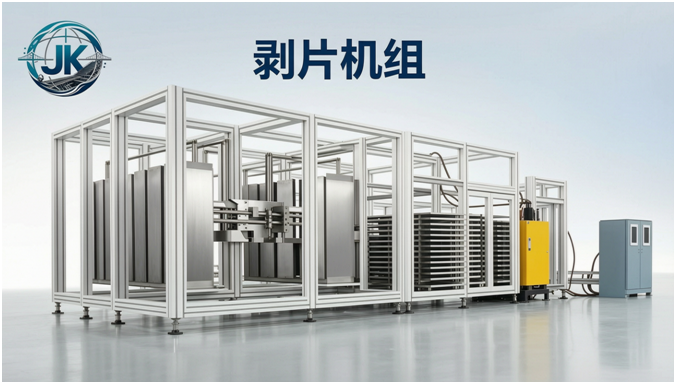
剥—检—堆—输全流程机组四档规格 150~700 片/h,与阴极抽出周期、槽列数联动定档;断板率与阴极铜表面等级双指标写入考核,单线替代约 20 名剥片岗位用工。老车间保留人工工位冗余、按列分期切换。
4.4 环保与供电段
烟气净化成套撬装系统 图 4-9
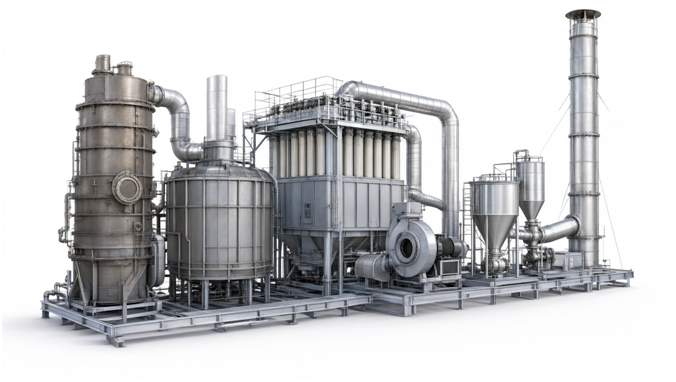
二燃室—静冷/余热锅炉—活性炭喷射—脉冲布袋四段串联,按废铜涂覆物特征设计二燃室停留窗口,把二噁英"防再合成"做进制度而不是只写进承诺;粉尘、SO2、NOx 在线监测随验收交付。含锌粉尘分线堆存返熔炼或委外计价,余热产汽并入厂区能源账。
12 脉动整流机组与配电★ 图 4-10
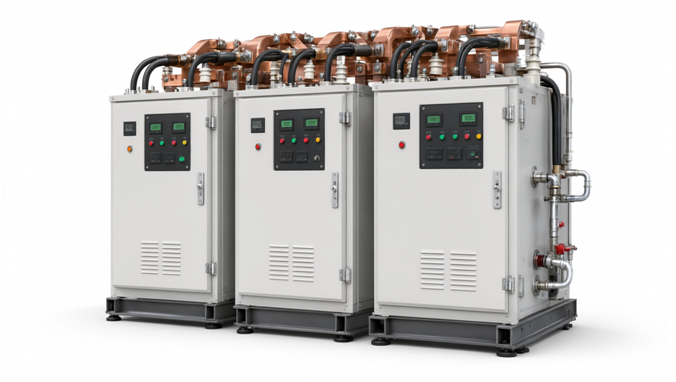
电解精炼直流供电按 12 脉动方案配置,谐波治理与功率因数达标设计一并交付;支撑 200~300 A/m2 电流密度、0.3~0.45 V 槽压档,精炼直流电耗 90~130 kWh/t——不足电积工艺的一半,是再生铜路线的账面条。槽列扩容匹配计算书随货交付。
4.5 电解液系统与阳极泥贵金属(配套说明)
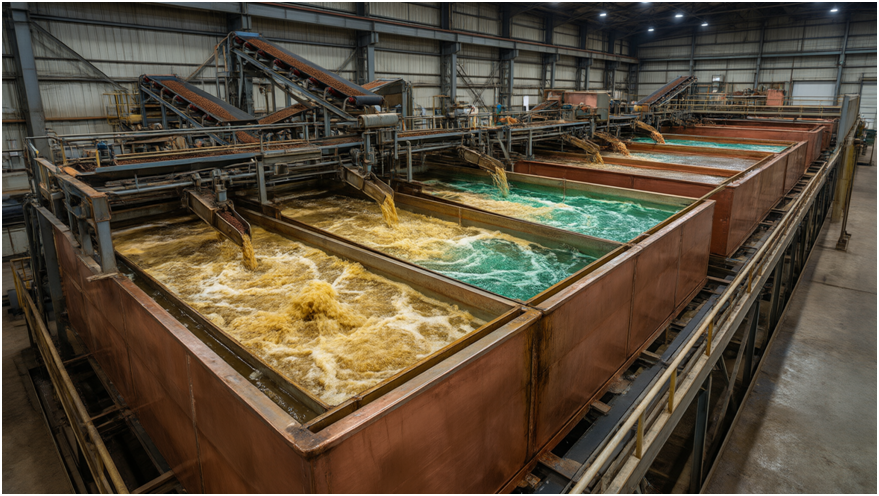
电解液加热循环与铜粉提砷、除镍萃余净化联动设计,杂质定向富集后送贵金属车间;阳极泥经脱铜洗涤—银精矿—金精炼短线处理,Au/Ag/Se/Te 按合同计价回收,工艺制度与公司铅铋真空、金银精炼产线同源,二期扩量不推翻一期接口。
五、主要技术指标
| 指标 | 设计档 | 备注 |
| 火法铜回收率 | 96~98.5% | 按原料谱系与配斗制度核算 |
| 电解精炼铜回收率 | ≥99.5% | 含短路管理与泥量控制 |
| 全流程铜回收率 | ≥97% | 含渣尘返回再熔 |
| 阳极板品质 | Cu≥99.2% 阳极级 | 单板重量偏差与面缺双检 |
| 直流电耗(精炼电解) | 90~130 kWh/t | 12 脉动整流+槽压优化 |
| 电积电流密度 | 200~300 A/m2 | 精炼工况 |
| A 级阴极铜率 | ≥95% | Fe/Mn/Ni 与 As/Sb/Bi 联控 |
| 贵金属回收 | Au/Ag/Se/Te 同步产出 | 阳极泥计价交付 |
口径声明:以上参数为工程估算级(±20%),以入厂检验、试验熔炼与双方技术协议为准;本方案能力边界如实声明,正式业绩引用以合同与验收文件为准。
六、合作模式与交付
· EPC 交钥匙工程总承包——单责任主体,业主"到点收厂";
· 工艺技术包+设备供货——图纸、计算书、操作制度全套转让,土建安装属地化;
· 顾问式监理+老厂诊断——电解车间四维体检(槽电压—短路率—泥量—节拍),不停产增产 10%~30% 档可选。
九步服务链:可研→基本/详细设计→设备制造(自有工厂★+第三方监造接口)→运输清关→土建配合→安装调试→操作培训→达产考核→运维与备件。每步交付物与责任界面随合同附件明确;以 20 kt/a 档废铜处理线计,最快 8~10 个月产出首炉合格阴极铜(以合同里程碑为准)。
七、环保与安全
· 烟气"二燃室+活性炭+布袋"三保险制度,二噁英与重金属粉尘按属地超低限值设计,在线监测数据接口预留;
· 原料侧管控:入厂检验含油/含水/含氯塑料三检,拒收与降级制度写入操作手册——环保压力一半解决在料场;
· 电解酸雾集中收集处理,含铜废液与阳极泥分类堆存、台账可追溯;厂区初期雨水池与事故池覆盖熔炼跨;
· 属地环评、固废管理与危化品许可事项在可研阶段即出关注项清单,里程碑预留 3~6 个月审批缓冲。