

氧档写在炉口:密封、覆盖、结晶器,三件决定铜杆
一、方案概要
本方案为电解铜/废杂铜加工无氧铜杆及铜线拉丝整线:原料分选剥皮—火法精炼(反射炉或转炉两制式)—阳极板铸造—电解精炼—阴极铜—上引连铸 Φ8/12/18mm 无氧铜杆—大拉/中小拉/连续退火—镀锡软线。氧含量控制到 TU2 级(≤20 ppm,示范档可到 ≤10 ppm),规模从 600 t/a 起步到 10,000 t/a 级家族档,面向电缆、漆包线、电子线材与导体加工厂。
| 项目 | 内容 |
| 处理规模 | 600 t/a 起步,Φ8 无氧铜杆 600~10000 t/a 家族档,可分跨扩建 |
| 原料界面 | 电解阴极铜、废杂紫铜/黄铜分选料;来料杂质建档,按火法/电解路线分路 |
| 工艺制式 | 精炼-电解-上引连铸-拉丝-镀锡五段组合,可按客户界面裁剪(只上杆/只拉丝) |
| 产品 | TU2/T2 无氧铜杆 Φ8/12/18mm;铜线/镀锡软线(下游线径按电缆厂定档) |
| 核心指标 | O ≤20 ppm 级(示范 ≤10 ppm);Cu ≥99.95%;上引收率 ≥99.9%;杆线电耗 230~280 kWh/t |
| 交付范围 | 来料建档→精炼/电解界面→上引炉与结晶器→拉丝退火与镀锡→72/168 h 考核→氧含量与表面质量验收 |
二、系统流程
图 2-1 三带同图:上带精炼与电解(废杂铜/电解铜—火法精炼—阳极板—电解—阴极铜),中带无氧上引连铸(中频炉—保温覆盖—上引结晶器—收杆),下拉丝镀软线(大拉—连退—中小拉—镀锡—成品盘)。
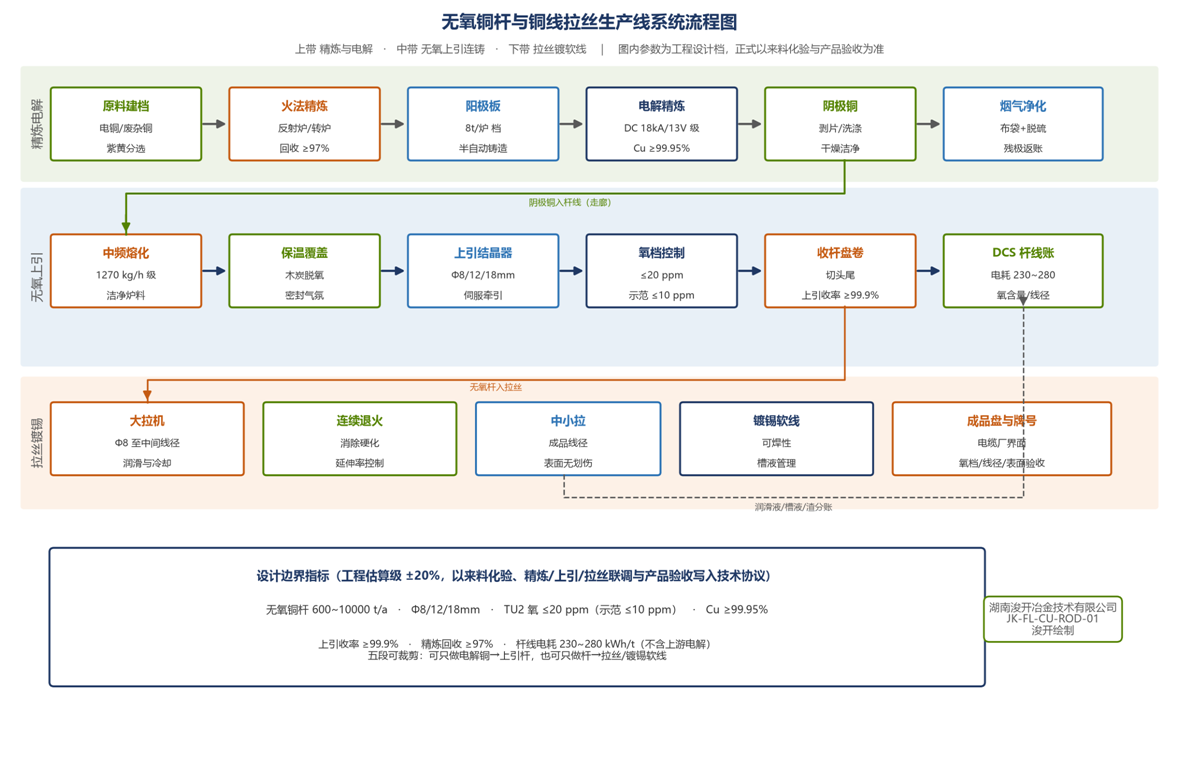
图 2-1 无氧铜杆与铜线拉丝生产线系统流程图 · 湖南浚开冶金绘制 JK-FL-CU-ROD-01
三个关键控制点:
① 原料分选决定杆线的下限——紫铜/黄铜混进电炉,锌铅锡会把无氧杆的化学成分和表面质量一起拖低;剥皮、打包、分选和来料化验必须在进炉前完成;
② 上引连铸是氧档开关——中频熔化、保温炉木炭覆盖脱氧、密封结晶器和伺服牵引四件缺一不可:结晶器漏气、铜液裸露或牵引速度波动,都会把氧写进铜杆;氧档不是化验单上的数字,是炉口那层覆盖和结晶器内的气氛;
③ 拉丝与退火是下游牌号账——大拉、连续退火、中小拉、镀锡每一道都有压缩比、线径、延伸率和表面划伤四本账;客户是电缆厂,杆子不氧化只是起点,线拉不裂、镀锡不脱粉才是交付。
三、精炼与电解铜界面
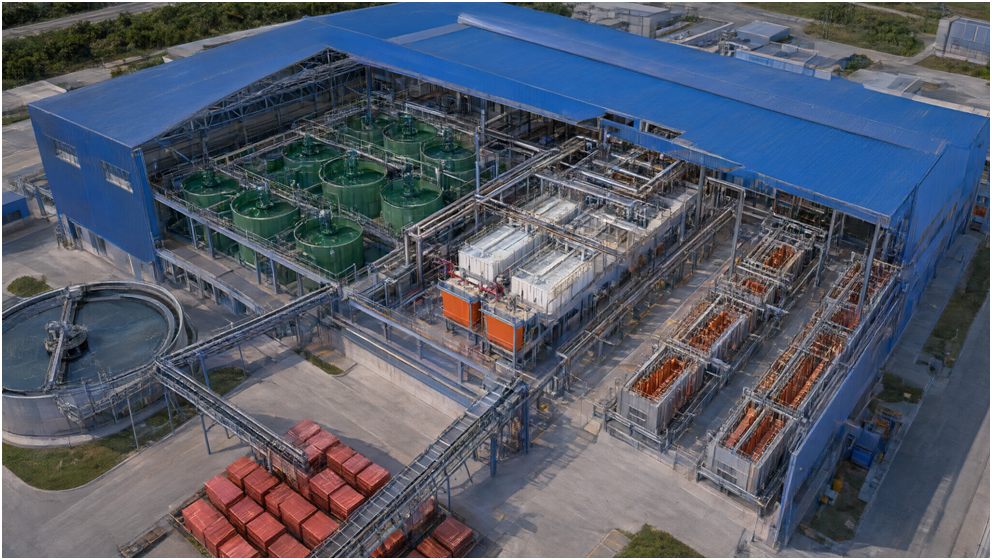
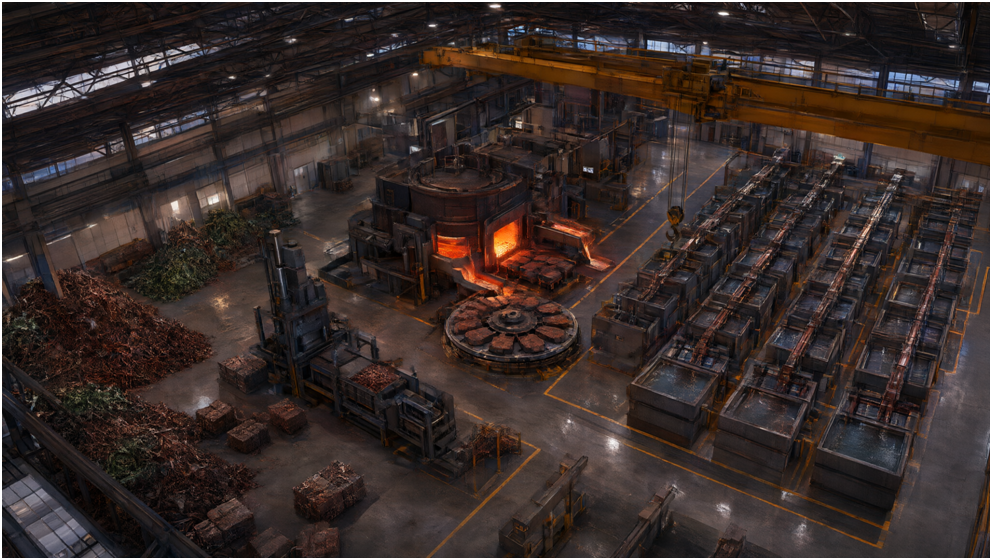
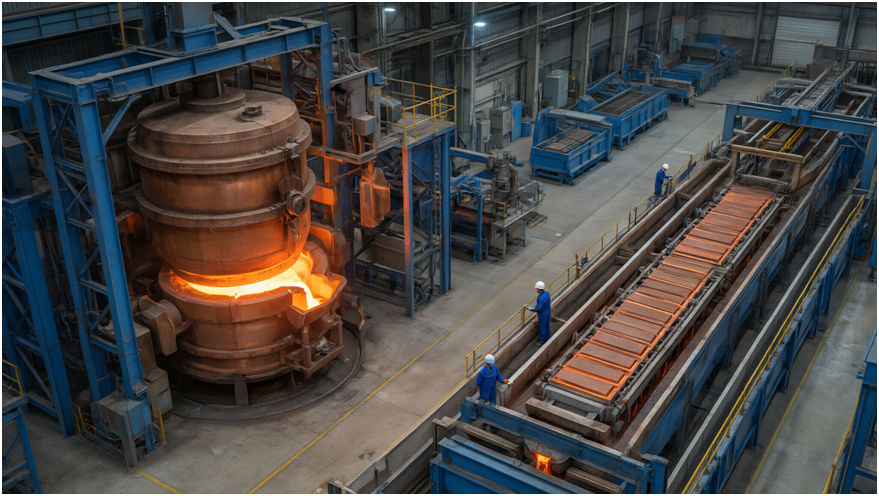
图 3-1 火法精炼与阳极板/阴极铜界面(浚开三维渲染示意)
废杂紫铜/黄铜经分选、剥皮、打包后进火法精炼:反射炉档或转炉档两制式比选,按来料量与杂质水平定;阳极板浇铸后电解精炼(DC 18 kA/13V 级系列示例),阴极铜 Cu ≥99.95%。若客户已有电解铜供应,可跳过本段,直接接上引杆线。
四、上引连铸无氧铜杆
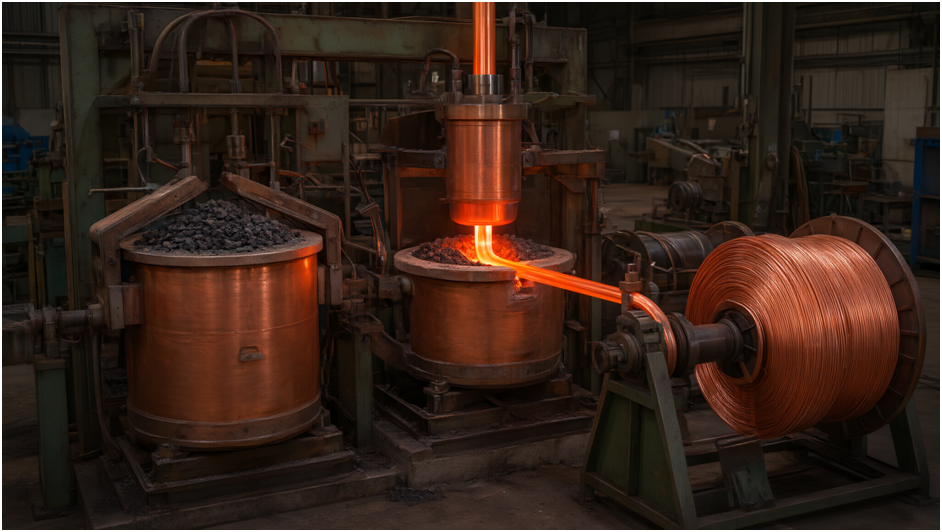
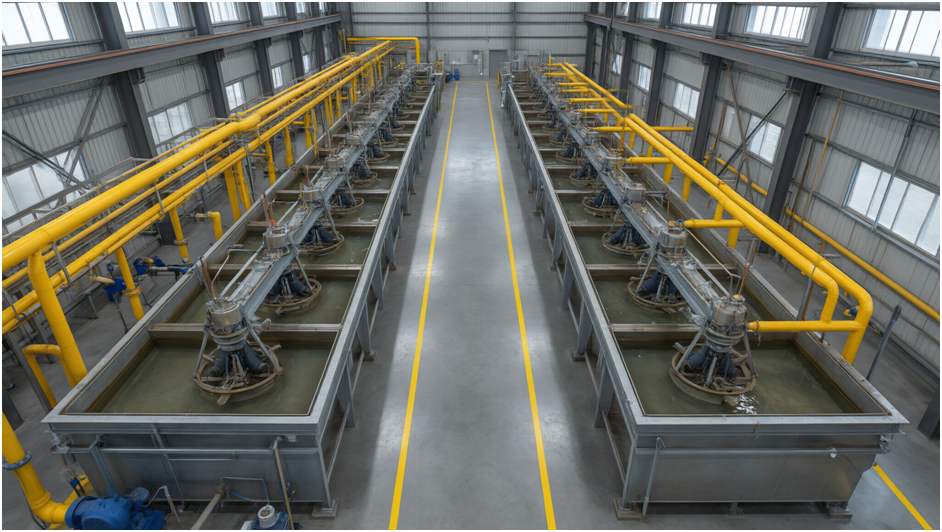
图 4-1 上引连铸炉组与 Φ8/12/18mm 铜杆收卷(浚开三维渲染示意)
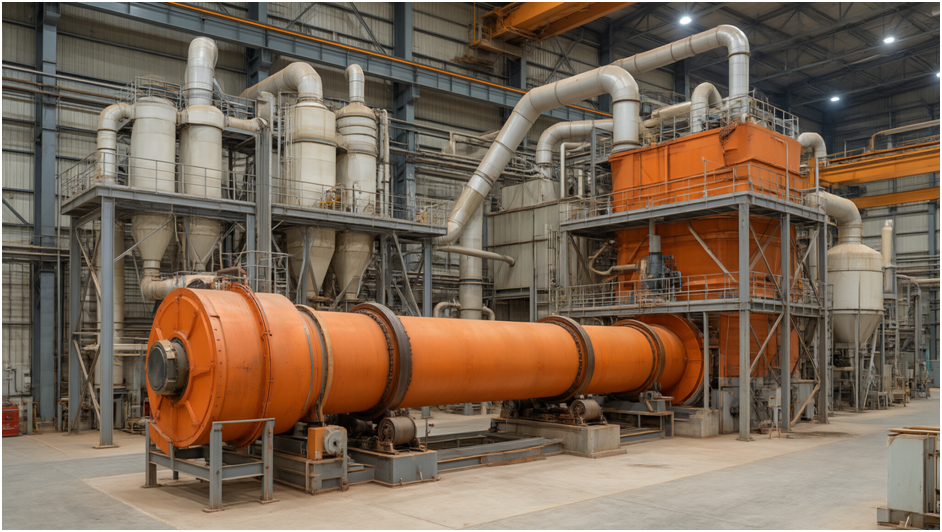
电解铜入中频感应炉熔化,保温炉以木炭覆盖脱氧并维持密封气氛,上引结晶器向上牵引 Φ8/12/18mm 杆坯,冷却后盘卷。示范档氧含量可做到 ≤10 ppm,量产档控制 ≤20 ppm;上引收率 ≥99.9%,吨杆电耗约 230~280 kWh(不含上游电解)。
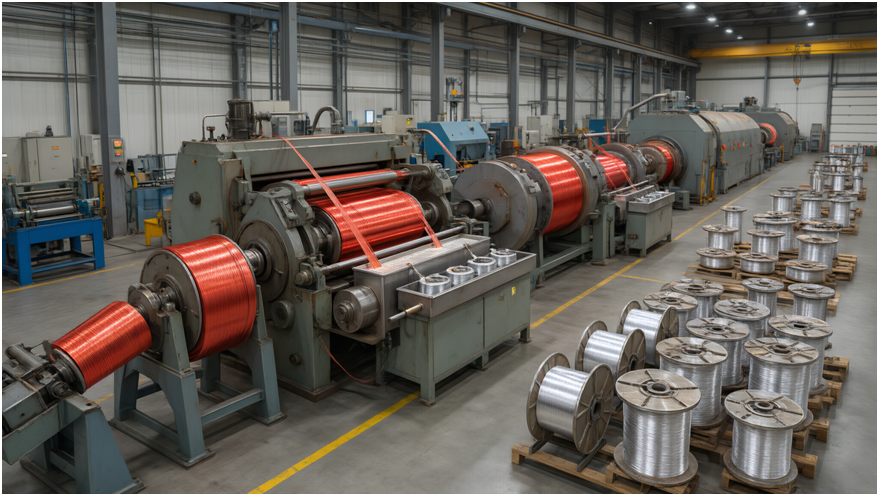
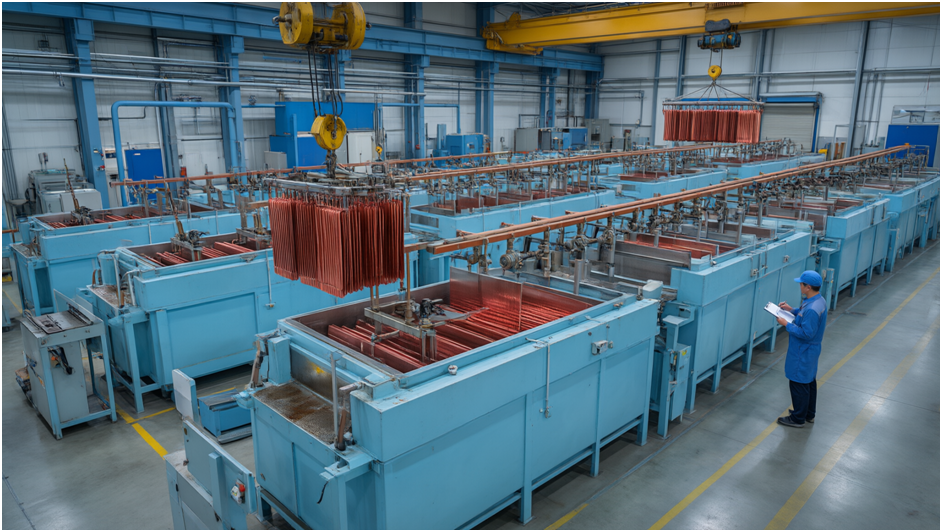
图 4-2 大拉机、连续退火与镀锡软线成品(浚开三维渲染示意)
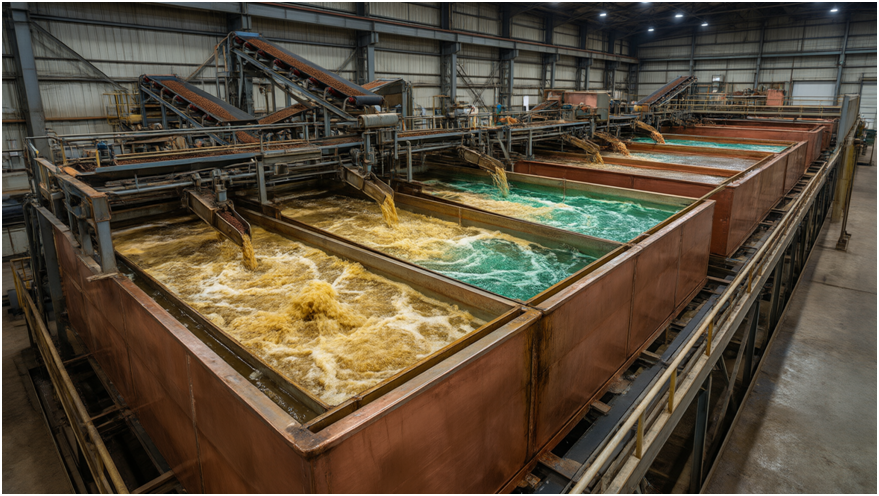
无氧杆进大拉机拉至中间线径,连续退火消除加工硬化,中小拉机到成品线径,镀锡软线按电缆厂界面控制表面、延伸率与可焊性。每一盘线留工艺卡:杆号、线径、退火温度、拉力、检验员号。
五、主要技术指标
| 指标 | 设计档 | 备注 |
| 无氧铜杆 | 600~10000 t/a | 分跨扩建 |
| 杆径 | Φ8/12/18mm | 按下游定 |
| TU2 氧含量 | ≤20 ppm | 示范 ≤10 ppm |
| 铜含量 | Cu ≥99.95% | 阴极铜/杆线 |
| 上引收率 | ≥99.9% | 含切头尾 |
| 精炼回收 | ≥97% | 火法档 |
| 杆线电耗 | 230~280 kWh/t | 不含电解 |
| 成品牌号 | 软线/镀锡线 | 按客户界面 |
口径声明:以上参数为工程估算级(±20%),以来料化验、精炼/上引/拉丝联调与 72/168 h 考核为准;氧含量、线径与表面质量按产品标准逐项验收。
六、合作模式与交付
· 五段整线 EPC——精炼/电解/上引/拉丝/镀锡全链交钥匙;
· 杆线增值包——已有电解铜/阴极铜,只上引连铸 + 拉丝退火;
· 小线起步档——600 t/a 起步,按市场反馈并联第二跨,不一次压满投资。
服务链:来料与界面确认→工艺包(含杂质控制档)→设备制造与安装→氧档标定→72/168 h 考核→拉丝/退火工艺卡移交→备件十年。标准杆线段最快 6~9 个月出杆,整线含电解 12~16 个月(以合同里程碑与属地审批为准)。
七、环保与安全
· 熔炼/精炼烟气按炉型配套收尘与净化,重油/天然气档预留烟气接口;
· 电解跨酸雾、铜粉与阴极铜洗涤水闭路处理,残极与洗铜渣分类返账;
· 拉丝润滑液、镀锡槽液与含铜废水分质处理,按危废属性管理;
· 属地环评、危化品与排污许可在可研阶段出关注项清单,里程碑预留 3~6 个月审批缓冲。